 English
 中文简体
 Español
 عربى


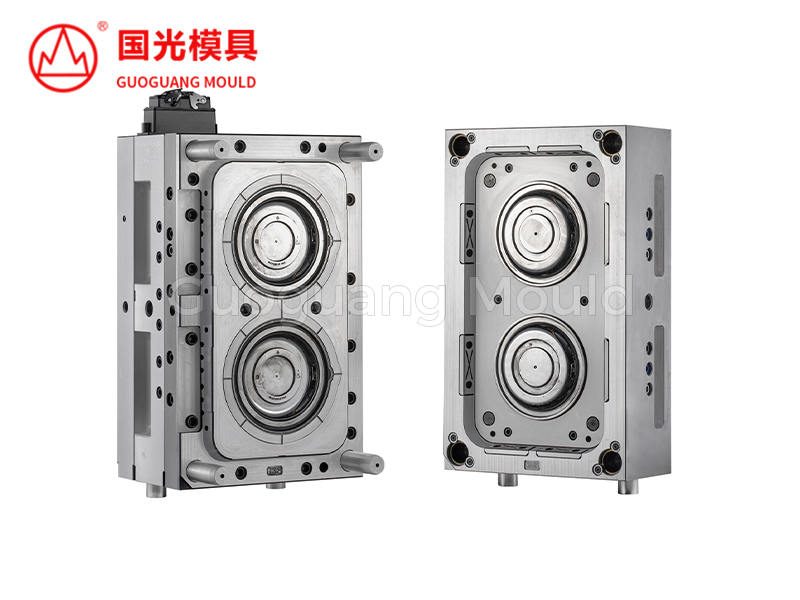
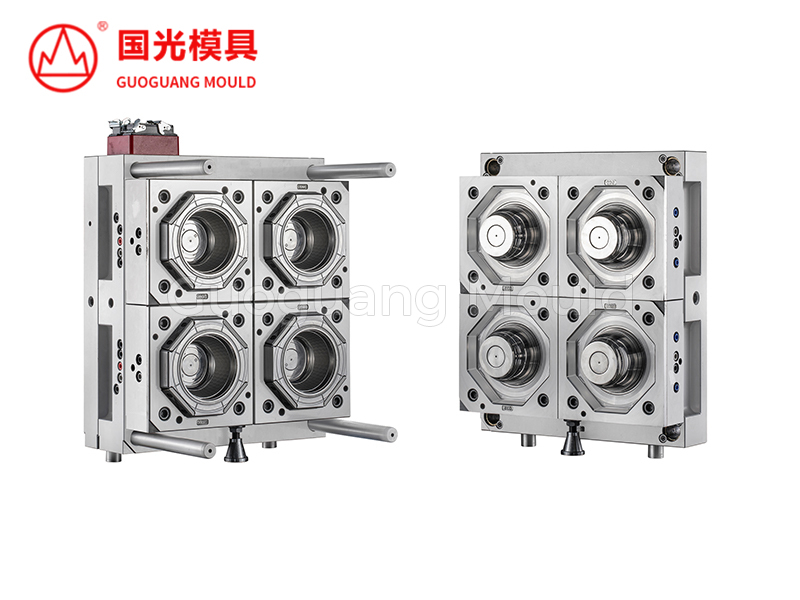
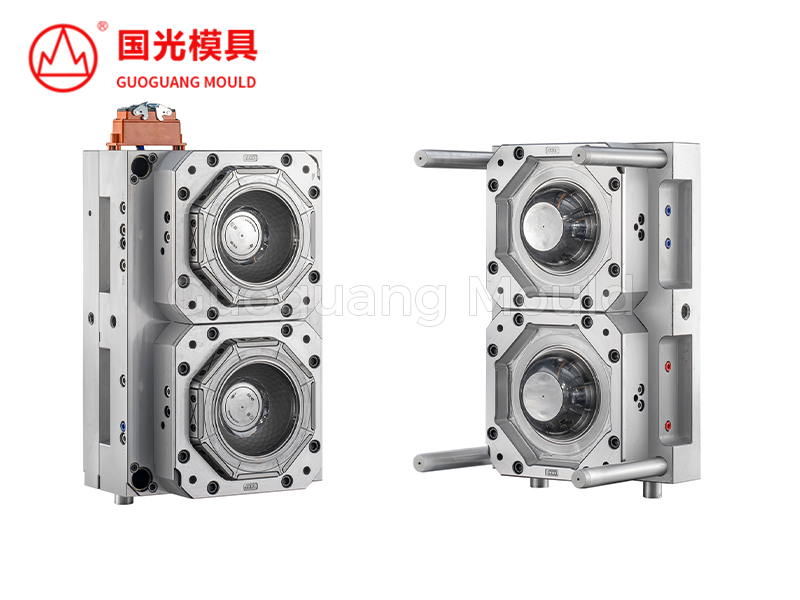
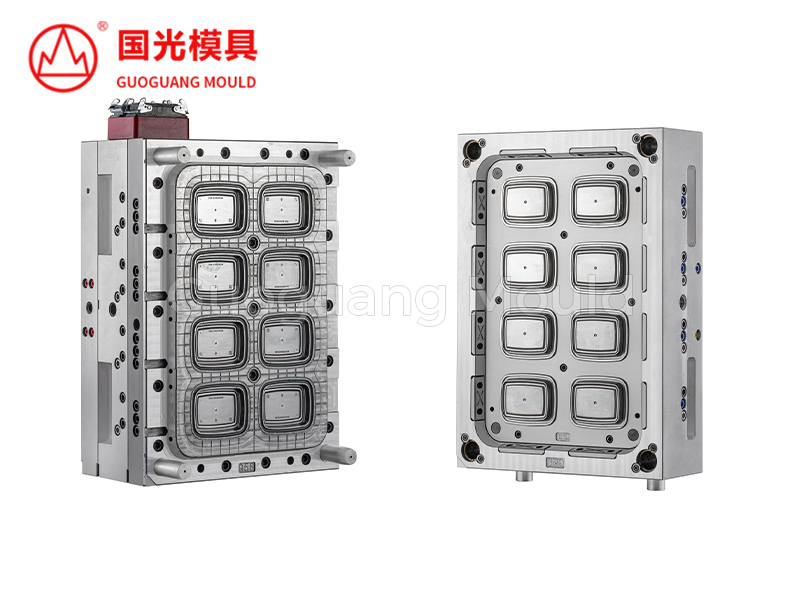
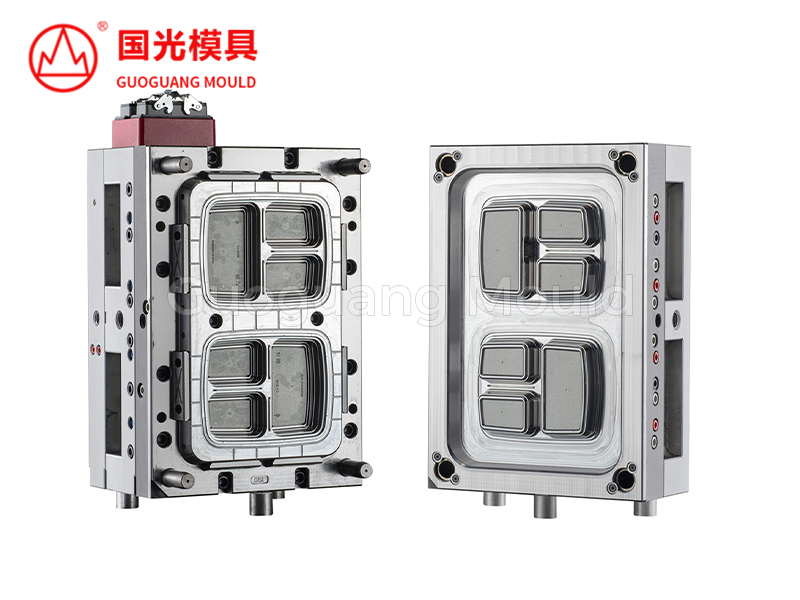
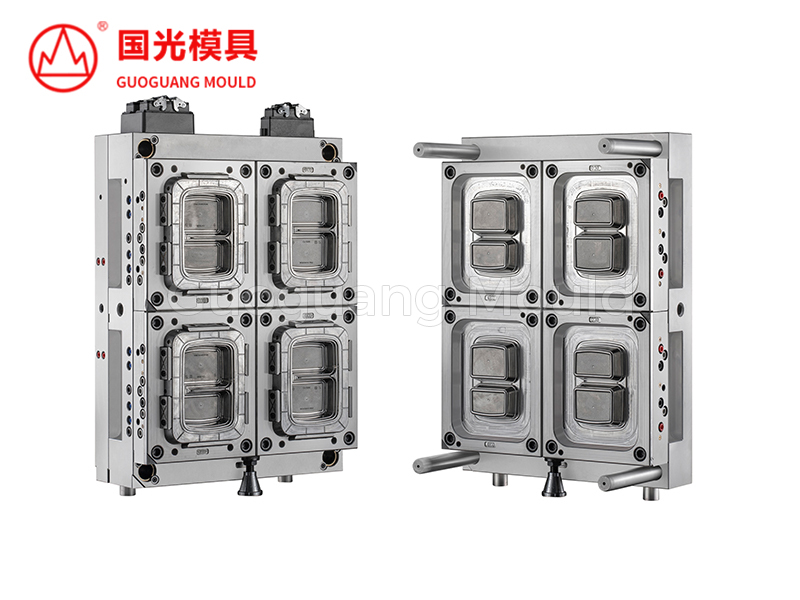
国光专注薄壁高速模具制造,提供全品类餐具模具定制解决方案。
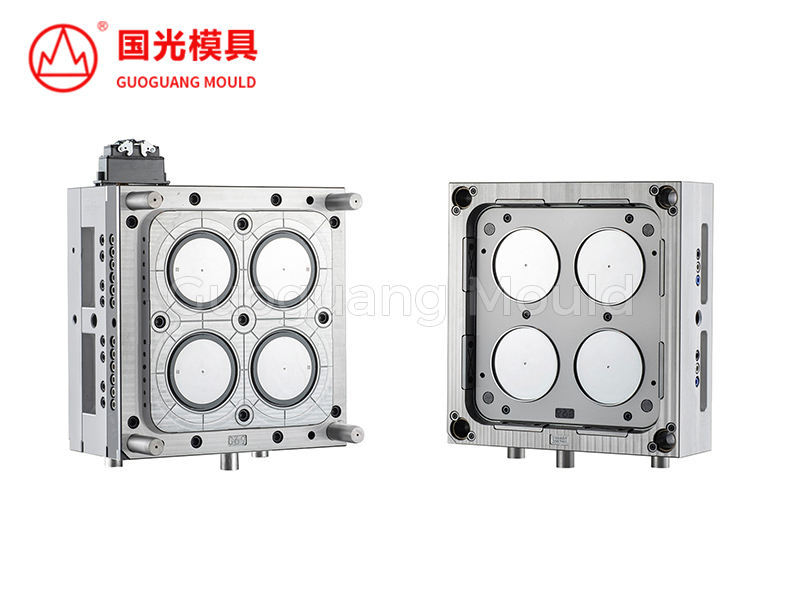
产品优势 高生产效率注塑成型是一种快速成型工艺,可在短时间内大批量生产圆盖,有效降低制造成本,提升产能,特别适用于对包装材料需求量大的行业。 质量一致性注塑工艺确保每个盖子的形状和尺寸高度一致,对于食...
查看详细信息薄壁塑料制品广泛应用于食品包装、家用容器、电子元件、工业包装等领域。这些产品使用相对较薄的塑料壁来实现轻质结构,同时保留其预期应用所需的形状和强度。一致地生产它们需要模具设计、材料选择、注射参数和生产设备之间的密切协调。
A 薄壁模具制造商 在此过程中发挥着重要作用。这项工作不仅仅涉及创建一个壁厚较小的空腔。模具设计者必须考虑熔融塑料如何流过狭窄的空间、型腔如何填充以及成品零件如何在不变形的情况下脱模。
当壁厚减小时,可用的填充时间变短。浇口位置、流道布局或冷却条件的微小差异都会影响最终产品。这些因素使得模具工程成为薄壁注塑成型的重要组成部分。
塑料在冷却和凝固之前必须穿过模具型腔。在薄壁应用中,流动阻力随着可用空间变小而增加。如果型腔未按预期填充,成型零件可能会出现注射不足、表面不平整或细节不完整的情况。
薄壁模具制造商在确定模具结构之前评估产品的几何形状。浇口位置、流道尺寸、排气口和型腔布局都会影响熔融材料的运动。
有几个设计考虑因素值得关注:
这些细节与重复循环生产的容器、盖子、杯子和其他包装部件特别相关。
冷却对注塑周期时间有直接影响。型腔填充后,塑料需要充分固化,然后才能将零件顶出。在薄壁成型中,短冷却路径可以支持快速凝固,但冷却系统仍然需要管理整个模具的温度分布。
不均匀的冷却会导致翘曲、尺寸变化或脱模过程中的困难。因此,冷却通道的布置应反映型腔的形状和模制材料的热行为。
对于薄壁模具制造商来说,面临的挑战是平衡冷却性能与可用模具空间。复杂的产品形状可能需要在拐角、肋、浇口和其他结构特征周围进行不同的冷却布置。
模流分析和冷却模拟可以帮助工程师在制造开始之前检查填充行为和温度分布。这些工具为审查设计决策和识别潜在的生产问题提供了有用的信息。
在新项目进入模具开发之前,制造商应提供明确的产品图纸、材料信息、目标产量要求以及有关预期成型机的详细信息。
A 薄壁模具制造商 然后可以评估产品几何形状、型腔设计、冷却布置和生产条件之间的关系。早期的技术讨论还有助于澄清是否需要改变设计来改善填充行为或简化模具结构。
对于包装制造商来说,薄壁模具工程的价值在于将产品要求与可重复生产联系起来。仔细关注流动路径、型腔平衡、冷却和顶出,为制造商开发满足其功能和尺寸要求的薄型塑料部件提供了更清晰的基础。
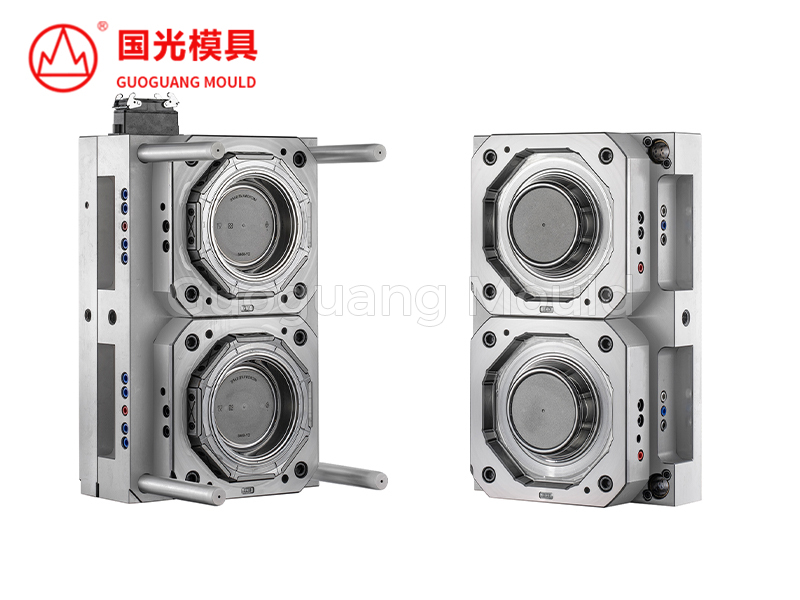
产品优势 提升生产速度:模具设计优化,可在短时间内高效生产大量碗类产品,提高整体效率。 减少原料浪费:优化注塑路径与材料流动,降低材料损耗,助力可持续生产。 一致性好:确保每个碗尺寸、形状、表面处理均...
查看详细信息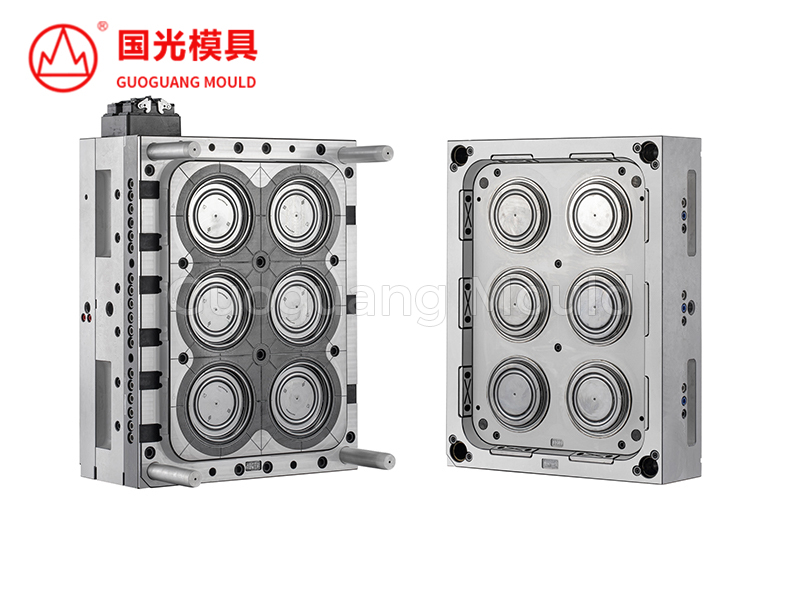
产品优势 精密制造模具精度高,确保每个生产周期产出的盖子质量一致,尺寸准确。 结构坚固耐用选用高强度材料制成,适应高频次的快速生产环境,经久耐用。 快速成型周期薄壁结构显著缩短成型周期,提高生产效率,...
查看详细信息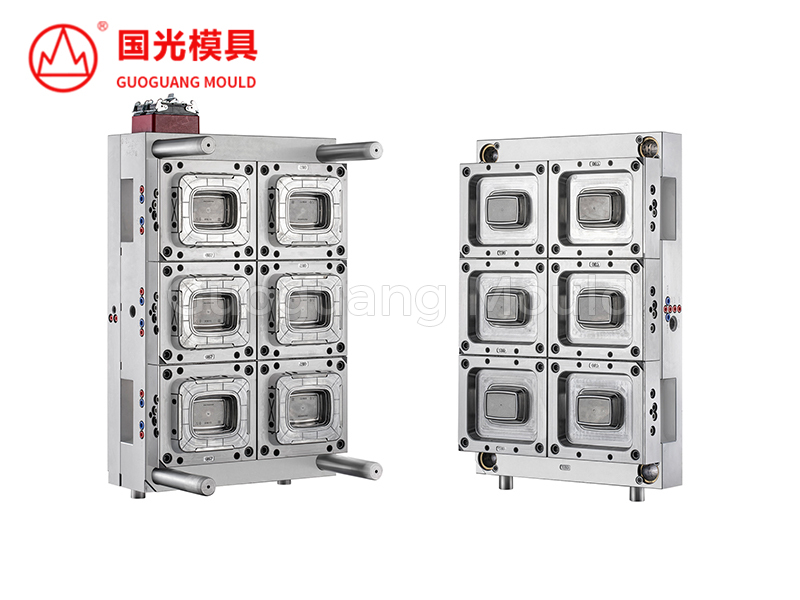
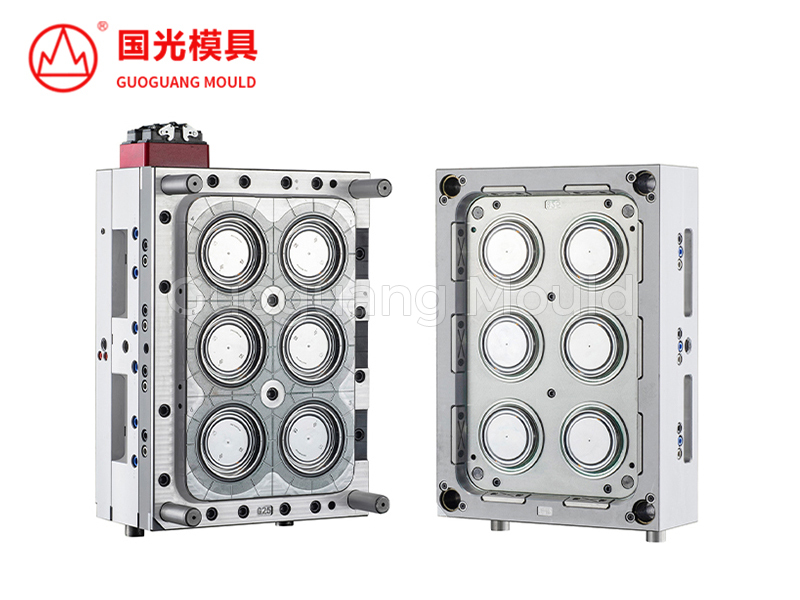
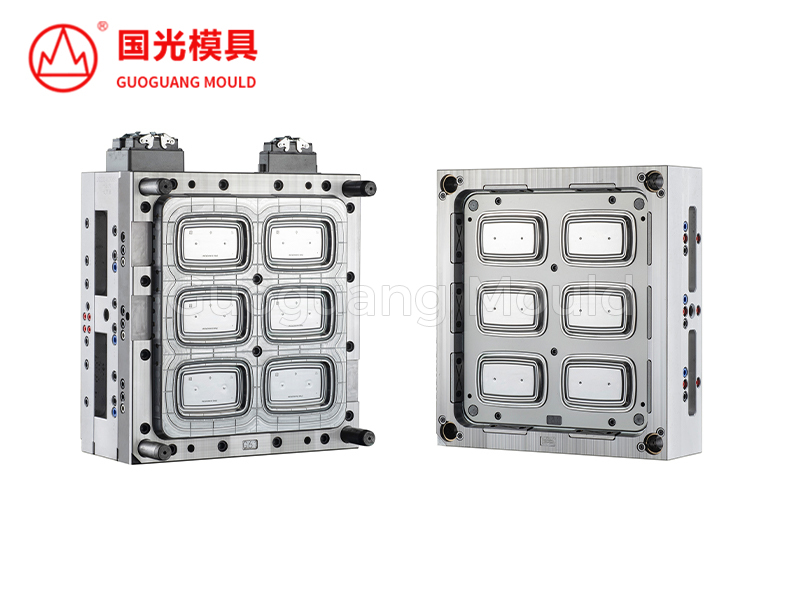
出色的生产效率,助力市场六腔设计可在一个注射周期内同时生产六个薄壁方盒,与传统单腔或双腔模具相比,产能提升数倍。例如用于外卖食品盒生产时,日产量轻松突破上千甚至数万件,快速响应餐饮行业巨大的包装需求。...
查看详细信息
国光专注薄壁高速模具制造,提供全品类餐具模具定制解决方案。
版权所有 © 浙江台州国光模具塑料有限公司